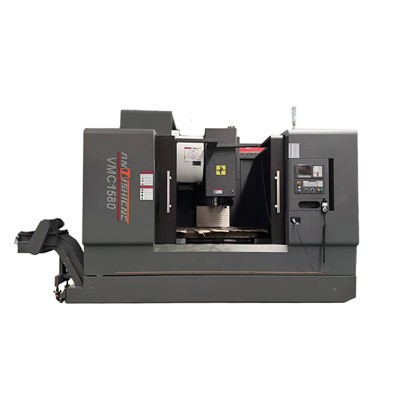
Mašinų įmonė pasiekia dvigubą efektyvumo ir kokybės proveržį
Šiuolaikinėje mechaninėje gamyboje metalinės įvorės – pagrindiniai komponentai, palaikantys besisukančius velenus ir mažinantys trintį – atlieka gyvybiškai svarbų vaidmenį. Jų apdirbimo tikslumas tiesiogiai veikia visų mašinų veikimo stabilumą ir tarnavimo laiką. Šiandien CNC tekinimo staklės, pasižyminčios dideliu tikslumu ir efektyvumu, tapo pagrindine įvorių gamybos įranga, atnešdamos transformuojančius pokyčius pramonėje. Naujausias atvejis iš elektros variklių gamybos įmonės rodo, kad įdiegus CNC tekinimo stakles, įvorių dalių kvalifikacijos rodiklis padidėjo nuo 85 % iki 99,2 %, o vienos pamainos našumas padidėjo 40 %, o tai pabrėžia svarbų vaidmenį, kurį CNC įranga atlieka atnaujinant gamybos pajėgumus.
Technologinis pritaikymas: tikslus valdymas nuo medžiagos iki proceso
Priežastis, dėl kurios CNC tekinimo staklės puikiai{0}}tinka įvorėms apdirbti, yra visapusiškas jų pritaikymas sudėtingiems procesams. Įvorės paprastai yra cilindrinės konstrukcijos ir reikalauja griežtų vidinės kiaurymės ir išorinio skersmens leistinų nuokrypių, taip pat didelio koncentriškumo. Paviršiaus šiurkštumas dažnai turi būti mažesnis nei Ra 1,6 μm. CNC tekinimo staklės, aprūpintos didelio-tikslumo velenais ir servo pavaros sistemomis, pasiekia 0,001 mm pastūmos valdymo tikslumą ir visiškai atitinka tokio didelio tikslumo komponentų reikalavimus.
Kalbant apie medžiagų apdirbimą, lengvai apdirbamoms medžiagoms, tokioms kaip varis ir aliuminio lydiniai, CNC tekinimo staklės suporuotos su karbido įrankiais ir 1500–3000 aps./min. greičiu leidžia pjauti dideliu -greičiu ir neleidžia įrankiui prilipti. Didelio stiprumo legiruotojo plieno įvorėms optimizuoti pjovimo parametrai (padavimo greitis 0,1–0,2 mm/r, pjovimo gylis 1–3 mm) kartu su padengtais įrankiais padeda sumažinti susidėvėjimą ir užtikrina apdirbimo stabilumą. Vienu atveju įmonė, apdirbusi nerūdijančio plieno įvores, naudojo tekinimo staklių pastovaus paviršiaus greičio funkciją, pagerindama išorinio paviršiaus šiurkštumą nuo Ra 3,2 μm iki Ra 0,8 μm – tai atitinka aukščiausios klasės elektros variklių surinkimo reikalavimus.
Atvejo analizė: „kokybės ir efektyvumo“ revoliucija variklio įvorių apdirbimo srityje
Siurblio variklių gamintojas anksčiau naudojo įprastas tekinimo stakles, kad apdirbtų φ45 mm × 120 mm žalvario įvores ir susidūrė su trimis pagrindinėmis problemomis:
• Rankinis šėrimas lėmė didelius matmenų svyravimus
•Koncentriškumas tarp angos ir išorinio skersmens dažnai viršijo 0,03 mm
• Įrankių keitimas užtruko-daug laiko, o išvestis buvo apribota iki 300 vienetų per pamainą
Be to, dėl nepakankamo paviršiaus apdailos reikėjo atlikti papildomą poliravimo žingsnį.
Pradėjus naudoti CNC tekinimo stakles, gamybos procesas buvo visiškai atnaujintas. CAD brėžiniai buvo importuoti į automatinio programavimo sistemą, kad būtų sukurti optimizuoti įrankio takai – grubus išorinio skersmens tekinimas (2 mm pjovimo gylis) sekė baigiamasis tekinimas (padūma 0,05 mm/r), siekiant didelio matmenų tikslumo. Siekiant sumažinti šiluminę deformaciją, apdirbant vidinę kiaurymę buvo naudojamas grubus gręžimas ir tikslus gręžimas su viduje aušinamais įrankiais. Trijų-žandikaulių griebtuvo automatinio centravimo funkcija išlaikė koncentriškumą 0,01 mm ribose, todėl nebereikėjo koreguoti po-apdorojimo.
"Dabar įranga visą procesą – pakrovimą, pjovimą, įrankių keitimą ir iškrovimą – valdo automatiškai. Operatoriams tereikia stebėti sistemą", – sakė įmonės gamybos vadovas.
Išeiga per pamainą padidėjo iki 420 vienetų, o kadangi buvo pasiekta reikiama paviršiaus apdaila, poliravimo etapas buvo pašalintas.
Tai sumažino perdirbimo išlaidas 1 200 RMB už toną produkto. Vos per tris mėnesius sutaupyta žaliavų ir darbo jėga viršijo 800 000 RMB.

Plečiamas pritaikymas: nuo automobilių iki aviacijos
CNC tekinimo staklių lankstumas leidžia joms puikiai apdirbti įvairių specifikacijų įvores. Automobilių pramonėje gamintojas naudoja CNC tekinimo stakles, kad gamintų pakopines transmisijų įvores. Naudojant kelių įrankių bokštelį, operacijos, tokios kaip išorinio skersmens, galinio paviršiaus pasukimas ir sriegimas, atliekamos viena sąranka – procesų skaičius sumažinamas nuo penkių iki dviejų ir gamybos ciklas sutrumpėja 60 %.
Aviacijos ir kosmoso sektoriuje, titano lydinio įvorėms apdirbti, CNC tekinimo staklės su aukšto{0}}slėgio aušinimo sistemomis efektyviai kontroliuoja pjovimo temperatūrą ir palaiko 0,005 mm tikslumą – atitinka griežtus standartus.
Išvada
Nuo elektros variklių ir siurblių iki automobilių ir erdvėlaivių – CNC tekinimo staklės iš naujo apibrėžia metalinių įvorių gamybos standartus dėl savo dvigubo stiprumo – tikslumo ir našumo. Tobulėjant pažangiajai gamybai, jų integravimas su automatizuotomis pakrovimo / iškrovimo sistemomis ir internetine tikrinimo įranga dar labiau padidins įvorių gamybą į naują nepilotuojamų ir visiškai atsekamų procesų erą, o tai suteiks tvirtą paramą aukščiausios klasės{1}} įrangos gamybos plėtrai.